


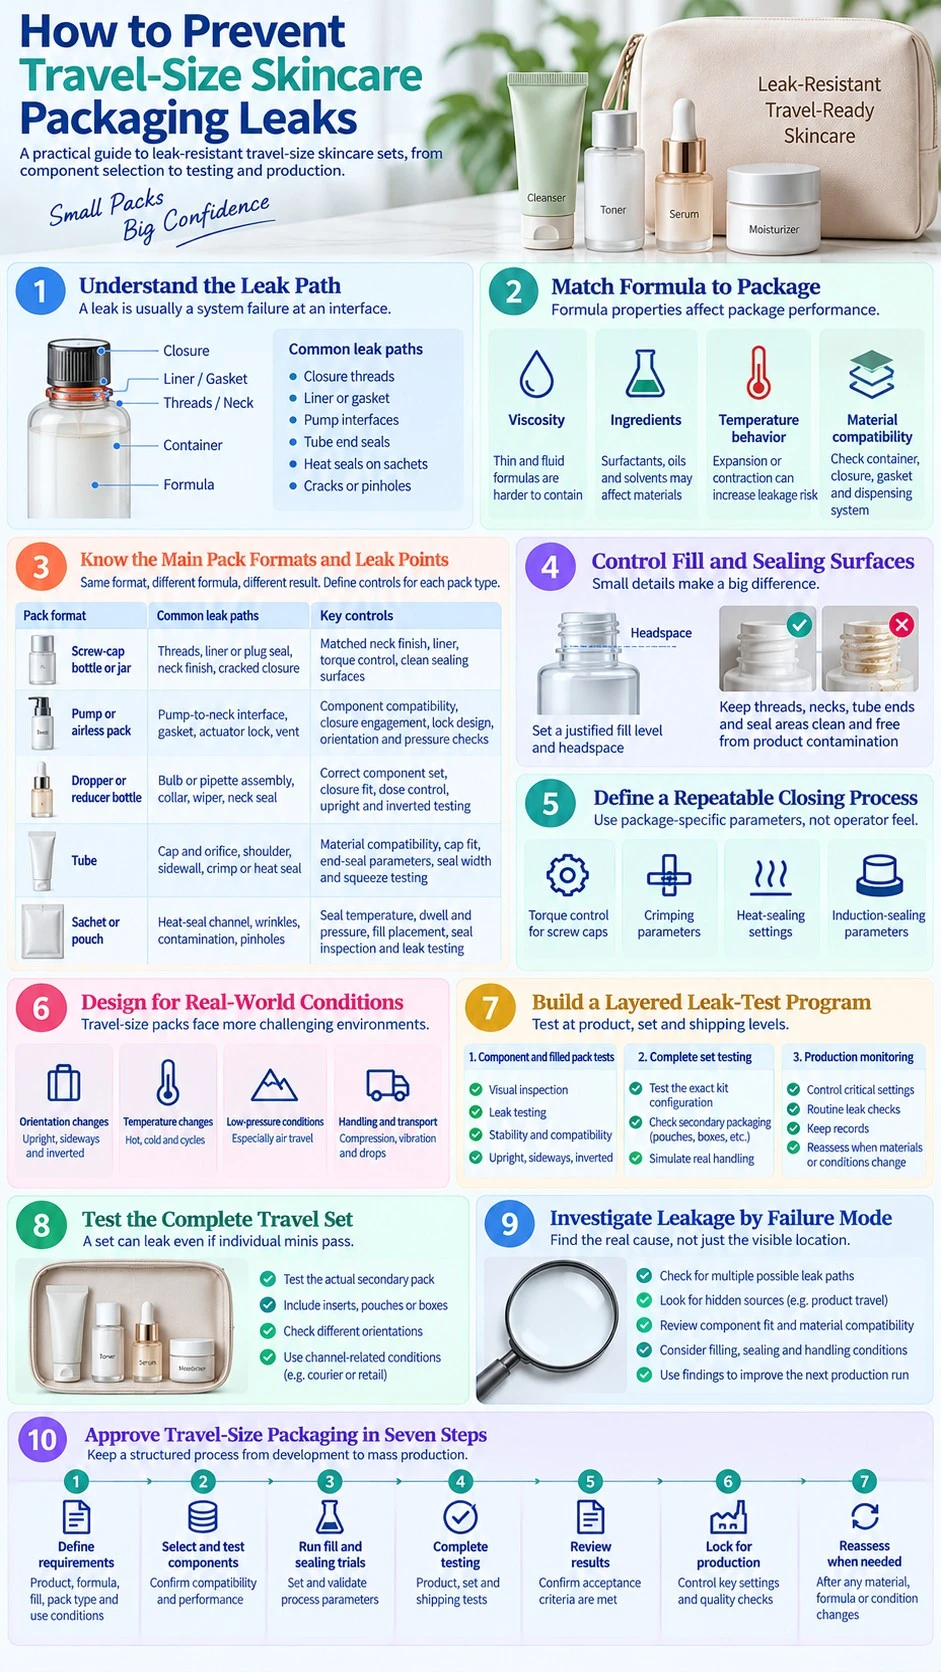
トラベルサイズのスキンケアパッケージは、通常サイズではあまり起こらない条件にさらされます。横向きで持ち運ばれ、小さなポーチの中で圧迫され、宅配網を移動し、ときには温度や気圧の変化も受けます。シール面や吐出部品も小さいため、管理されていないばらつきの許容範囲が狭くなります。
そのため漏れ対策は量産前から始めます。ブランドとメーカーは、起こり得る漏れ経路を特定し、適合する部材を選び、充填・閉栓工程を管理し、想定する販売・流通チャネルに関係する条件で最終仕様を検証する必要があります。二次袋やシュリンクバンドは被害の拡大を抑えられますが、一次シールの弱さを補うものではありません。
容器形式ではなく、まず漏れ経路から考える
漏れは多くの場合、部材同士の界面で起こるシステム不良です。内容物は、閉栓部のねじ、ライナーやガスケットの脇、ポンプ機構の周囲、チューブ端部のシール、内容物が付着したサシェのシール部などを通って漏れることがあります。部材の亀裂やピンホールも別の経路になります。同じ容器でも処方によって結果が異なるのは、粘度、表面張力、成分接触、温度による挙動がパッケージ性能に影響するためです。
容器形式は原因調査を整理するために使いますが、形式名そのものを保護性能の証明にしてはいけません。
| トラベルサイズの形式 | 主な漏れ経路 | 承認前に定める管理項目 |
|---|---|---|
| スクリューキャップ式ボトルまたはジャー | ねじ部、ライナーまたはプラグシール、口部規格、閉栓部品の亀裂 | 適合する口部規格、ライナーまたはシール機構、締付トルク、シール面の清浄度、開栓時の性能 |
| ポンプまたはエアレス容器 | ポンプと口部の界面、ガスケット、アクチュエーターロック、ベントまたは内部嵌合 | 部材適合性、閉栓部の嵌合、ロック設計、初回吐出、吐出性能、保管方向、圧力変化に関する確認 |
| スポイトまたは中栓付きボトル | ゴム球またはピペット一式、カラー、ワイパーまたは中栓、口部のシール | 正しい部材構成、閉栓部の嵌合、使用量の管理、正立・倒立でのコンディショニング、接液部材の確認 |
| チューブ | キャップと吐出口、肩部、胴部、クリンプまたはヒートシールされた端部 | 処方とラミネート材の適合性、キャップの嵌合、端部シール条件、シール幅、シール面の清浄度、チューブ圧迫試験 |
| サシェまたはパウチ | ヒートシール部の流路、しわ、内容物付着、ピンホール、端部損傷 | シール温度・時間・圧力の適正範囲、充填位置、シール検査、材料の完全性、充填済みパッケージの漏れ試験 |
漏れが見える位置と根本原因が一致するとは限りません。キャップ周辺に内容物があっても、過充填、熱膨張、閉栓不足、処方によるライナーの変化が原因で押し出された可能性があります。最初の兆候が現れた場所と時点を記録し、部材、工程、コンディショニング履歴をたどって原因を確認してください。
処方の挙動にパッケージを合わせる
パッケージ選定は、製品、想定1回量、曝露リスクから始めます。水のように低粘度の化粧水は、粘度の高いクリームなら保持できる界面からでも浸み出すことがあります。界面活性剤の多い洗顔料は表面を濡らしやすく、シール余裕の小さい部分の弱点を顕在化させることがあります。油分、溶剤、香料成分などは、時間の経過とともに樹脂、エラストマー、接着剤、コーティング、加飾に影響を与える可能性があります。温度変化は粘度や内部圧力にも影響します。
主容器の樹脂だけでなく、内容物と接触するシステム全体を確認してください。閉栓部品、ライナー、ガスケット、ポンプ部品、ディップチューブ、接着剤、インク、インダクションシール層も影響する可能性があります。PET・PP・PE・ガラス包装の比較は初期の材料選定に役立ちますが、材料の種類だけで特定サプライヤーの完成部材の適合性を判断することはできません。
予定する処方と量産相当の部材を使ってスキンケア製品の包装適合性試験を行ってください。漏れだけでなく、膨潤、軟化、応力亀裂、変色、におい変化、重量変化、パネリング変形、閉栓保持力の低下、吐出不良も確認します。短期試験で外側が乾いたままでも、処方が時間とともにシール界面を変化させるなら、そのパッケージは不適切な場合があります。
通常サイズが別の吐出方式を使っている場合、そのデータがミニ製品にも自動的に適用できるとは考えないでください。小型パッケージでは、ヘッドスペース、表面積/内容積比、閉栓形状、1回量、残留応力が異なる場合があります。処方が同じでも、トラベルサイズは別の完成品包装仕様として扱います。
充填量、ヘッドスペース、シール面を管理する
過充填すると、内容物がねじ部、シール面、チューブやサシェのシール部に付着することがあります。また温度上昇時の膨張スペースが不足する可能性もあります。一方、少なく充填すれば万能に解決するわけではなく、見た目、ポンプ作動、表示上の適合性、顧客が実際に使える量に影響します。各SKUについて、表示量、内容物密度、容器容量、定量方式、コンディショニング結果を基に公称充填量と工程許容範囲を設定してください。
ヘッドスペースは意図して設定します。硬質容器では、処方と内部の空気が温度・圧力変化にどう反応するかを確認します。軟包装では、余分な空気が膨張やシール応力に与える影響を確認します。適切な値は包装仕様ごとに異なるため、根拠なく別SKUの比率を流用しないでください。
充填中はシール部を清潔に保ちます。ボトルの口部に内容物が付着すると、ライナーとの接触が弱くなったり、閉栓部の摩擦が変わったりすることがあります。チューブやサシェのシール部にクリームが入ると、初期の目視検査では見逃す流路ができる場合があります。充填ノズル位置、液切れ、糸引き、飛散、容器の扱いはすべて清浄度に影響します。汚染を見つけた場合は、外側を拭いて出荷するのではなく、対応手順を定めてください。
正味量管理と漏れ管理は同じ充填データを使って確認します。ライン試験では、現実的なライン速度で充填精度、ヘッドスペース、表面清浄度、閉栓性能を確認してください。混合や充填中に処方がエアを巻き込む場合は、最終設定を固定する前に見かけの体積とシールへの影響を考慮します。
再現性のある閉栓・シール工程を定める
適切な部材でも、取り付け方にばらつきがあると不具合が起こります。閉栓条件は、実際の容器と閉栓部品の組み合わせ、設備、サプライヤーの推奨値を基に設定し、充填済み品で確認します。すべてのトラベルサイズ容器に共通する締付トルク、ヒートシール温度、クリンプ寸法はありません。
スクリューキャップでは、取り付け方法と許容する工程範囲を文書化します。トルクが低すぎるとシール圧縮が不足し、高すぎるとねじを傷めたり、ライナーを変形させたり、開けにくくなったりします。開栓トルクは保持状態の指標として確認できますが、単独の合否値として使うのではなく、経過時間、温度、部材挙動と合わせて解釈してください。
ポンプやスポイトでは、完全な嵌合、ガスケット位置、必要なロック位置を管理します。チューブでは、選んだラミネート、肉厚、処方に対してクリンプまたはヒートシール端部を検証します。サシェでは、シール温度、時間、圧力を一つの検証済み条件として設定し、一つの値を上げても内容物付着やしわのあるシールを自動的に補えるわけではありません。インダクションシールでは、材料適合性、適用条件、接着状態、開封性を確認します。
開発段階の知見を量産ラインの管理項目に落とし込みます。立上げ承認、トルクやシールの確認、目視検査、充填重量確認、破壊シール検査、漏れ試験の抜取、異常時の対応基準などが含まれます。後から不具合を調査できるよう、部材ロットと設備設定も記録してください。
向き、温度、圧力の変化を想定して設計する
棚で正立している状態だけが使用条件ではありません。トラベルパッケージは何時間も横向きや逆さになることがあり、他の荷物に押され、繰り返し振動や衝撃を受けます。現実的な向きでサンプルをコンディショニングし、室温に戻した後も含め、決めた時点で確認してください。
温度変化は、処方粘度、部材寸法、密閉容器内の圧力を変える可能性があります。任意の高温条件を設定して「実証済み」とするのではなく、安定性・適合性評価を基に必要な条件を選んでください。
減圧により、余裕の少ないシール界面の弱点が現れたり、内部に閉じ込められた空気が膨張したりすることがあります。ただし、簡易的なチャンバー試験は、航空輸送性能の検証そのものではありません。航空輸送が重要なら、圧力条件、時間、向き、事前コンディショニング、合格基準を定めます。ISTA 3Aは、宅配網を流通する個装製品を対象とした一般的なシミュレーション手順で、対象となるパッケージには低圧下のランダム振動試験を任意項目として含みます。[1] 流通試験は、輸送システム、パッケージ、リスクに応じて選びます。一つの試験手順ですべての輸送経路を代表することはできません。
販売仕様について明確に定義し、根拠で裏付けていない限り、「飛行機でも漏れない」「完全に漏れない」といった表現を使わないでください。社内判断では、試験した処方とパッケージの組み合わせが、指定条件で漏れ、許容できない変形、機能低下を起こさず合格したかを確認する方が適切です。
段階的な漏れ試験プログラムを組む
一つの試験ですべてを判断することはできません。初期スクリーニング、充填済みパッケージの完全性確認、コンディショニング、流通シミュレーション、量産管理を組み合わせます。FDAは化粧品に一律の試験項目を規定しておらず、責任を負う企業が、意図された使用条件または通常の使用条件で製品の安全性と品質を裏付ける適切な根拠を確保する必要があります。[2]
| 試験段階 | 確認する内容 | 主な判断 |
|---|---|---|
| 部材スクリーニング | 容器、閉栓部品、吐出部品が想定どおりに嵌合し、固定され、機能するか? | 組み合わせが合わない、または明らかに不安定な部材構成を除外する |
| 処方・パッケージ適合性 | 処方との長期接触によって、パッケージ、シール、加飾、吐出性能が変化しないか? | 処方と部材の組み合わせを承認、変更、または却下する |
| 充填済みパッケージの完全性 | 密閉したパッケージが、想定する向きやコンディショニング後の状態で漏れないか? | 合格する仕様と不合格基準を設定する |
| 流通シミュレーション | 一次包装と組み立てた輸送単位が、想定される振動、衝撃、圧縮、環境リスクに耐えられるか? | 輸送仕様を承認するか、保護を改善して再試験する |
| 生産ライン試験 | 設定した充填・閉栓条件を、現実的な運転条件で繰り返し再現できるか? | 工程条件範囲、検査ポイント、異常時対応計画を確定する |
| 量産時の通常品質管理 | 重要工程パラメータと漏れ試験結果が生産中に管理されているか? | 文書化した基準に従って出荷、隔離、調査、手直しを行う |
パッケージ形式と想定する欠陥に合わせて試験方法を選びます。ASTM D4991は、空の硬質容器を対象とした真空法による漏れ試験を規定しています。[3] ASTM D3078は、ヘッドスペースガスを含む軟包装の大きな漏れを気泡発生で検出する試験を扱い、小さな漏れや内容物が漏れ経路を塞ぐ場合などの限界も示しています。[4] これらは試験計画の参考になりますが、どちらも充填済み化粧品パッケージがその処方、使用期間、流通チャネルに適していることを自動的に証明するものではありません。
試験前に合格基準を書面で定めます。目視できる液滴、重量減少、シール部に漏れ経路を示す兆候、圧力低下、染み、部材の緩み、機能不良のうち、何を不合格とするか明確にしてください。サンプル数、コンディショニング、向き、検査時点、境界的な結果の扱いも定めます。「明らかな漏れなし」だけでは再現性のある仕様になりません。
個別のミニ製品だけでなく、トラベルセット全体を試験する
トラベルセットでは、単品試験では見えない相互作用が起こることがあります。キャップが別部材と擦れたり、圧縮でポンプが押されたり、ガラスボトルが硬い隣接部材に当たったり、漏れた内容物がラベル、同梱物、箱を傷めたりすることがあります。販売時に使う実際のトレー、ポーチ、箱、仕切り、輸送箱に入れて試験してください。
二次的な漏れ拡散防止策は不具合の広がりを抑えられますが、一次のシール機構の代わりにしてはいけません。ポリ袋、成形トレー、シュリンクバンド、吸収材は、衛生、改ざん防止、損傷抑制の目的で有効な場合がありますが、漏れるボトルを合格品に変えるものではありません。
セットの組み合わせもリスクに影響します。トラベル用スキンケアセットの推奨容量は、見た目をそろえるためだけに選ぶのではなく、実際の使用量とパッケージ性能を基に評価してください。ミニパッケージ形式はSKUごとに異なっても構いません。洗顔料、美容液、クリームでは粘度、1回量、起こり得る漏れ経路が異なるためです。
流通シミュレーション後は、濡れ、におい移り、ラベル浮き、印刷擦れ、箱の染み、部材の亀裂、ポンプのロック解除、内容量不足がないかセット全体を確認します。コンディショニングと移動を終えた後に、吐出と開封も再確認してください。外側が乾いていても、パッケージが正常に機能しなければ十分ではありません。
不具合モード別に漏れを調査する
漏れが発生したら、不具合品を保存して対照品と比較します。処方ロット、部材ロット、充填ライン、設定、作業者、充填重量、閉栓結果、コンディショニング履歴、向き、検出までの時間を記録してください。写真も有用ですが、可能であれば現物も保管します。
発生パターンから原因を絞り込みます。
- 複数の製品が同じ界面から漏れる: 取扱いを疑う前に、部材の組み合わせ、シール形状、立上げ条件、工程設定を確認します。
- 加熱後だけ漏れる: 膨張、粘度変化、寸法変化、シール保持、処方と材料の相互作用を確認します。
- 同一ロット内でランダムに漏れる: 部材ばらつき、汚染、破損部品、閉栓のばらつき、ライン上の採取位置を確認します。
- 出荷したセットだけ漏れる: 向き、圧縮、振動、衝撃、二次包装との相互作用を再現し、未出荷の対照品と比較します。
- 外側は乾いているが充填重量が減る: 合格と判断せず、蒸発、水蒸気透過、微小漏れ、測定管理を調査します。
- 使用後にポンプやスポイトから漏れる: 消費者の開封、吐出、拭き取り、再ロックの操作も調査に含めます。未使用品だけの試験では繰り返し使用を代表できない場合があります。
根本原因を是正し、新たに準備した試験品で是正効果を確認してください。シュリンクバンドを追加する、すべてのキャップを強く締める、緩衝材を増やすといった対応は、症状を隠す一方で、開けにくさ、部材損傷、コスト、廃棄物を増やす可能性があります。是正措置が有効と考える理由と、それを確認する根拠を文書化します。
トラベルサイズパッケージを7段階で承認する
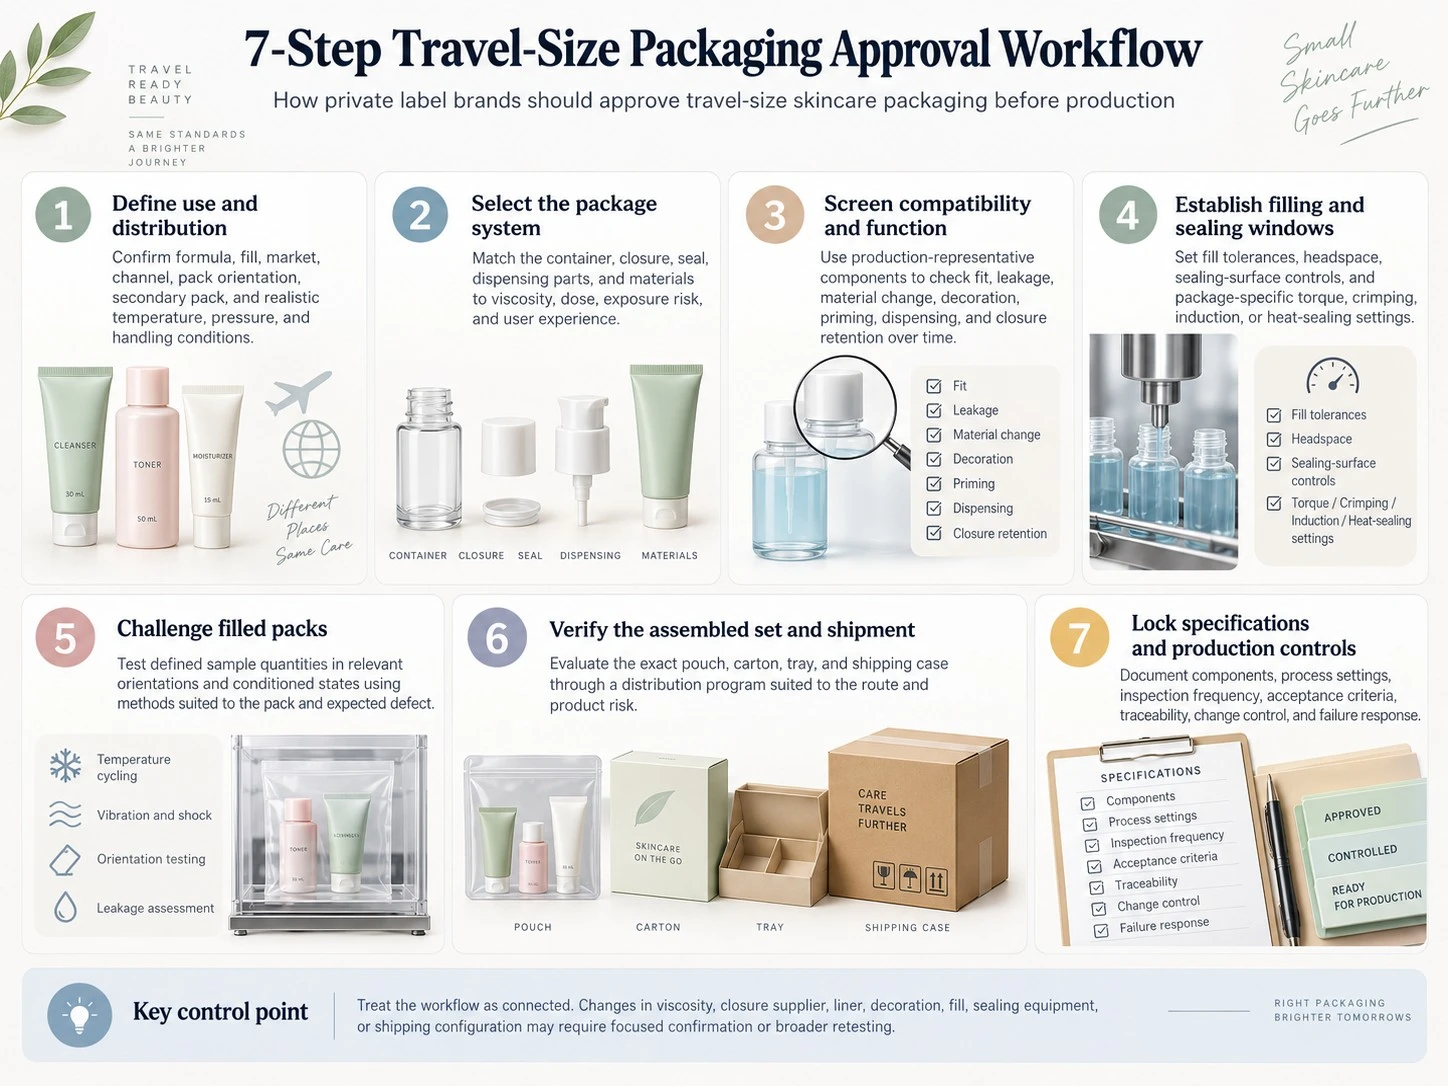
- 使用・流通条件を定義する。 処方、充填量、対象市場、販売チャネル、想定する向き、二次包装、現実的な温度・圧力・取扱い条件を明記します。
- パッケージシステムを選ぶ。 容器、閉栓部品、シール、吐出部品、材料を、製品の粘度、1回量、曝露リスク、求める使用感に合わせます。
- 適合性と機能を事前評価する。 量産相当の部材を使い、嵌合、漏れ、材料変化、加飾、初回吐出、吐出性能、閉栓保持力の経時変化を確認します。
- 充填・シールの工程範囲を定める。 充填許容差、ヘッドスペース、シール面管理、部材ごとの締付トルク、クリンプ、インダクションシール、ヒートシール条件を設定します。
- 充填済みパッケージに負荷をかけて試験する。 パッケージと想定欠陥に適した方法で、決めたサンプル数を、関連する向きとコンディショニング後の状態で試験します。
- 組み立て済みセットと輸送仕様を確認する。 実際のポーチ、箱、トレー、輸送箱を、輸送経路と製品リスクに適した流通試験で評価します。
- 仕様と量産管理を確定する。 部材、工程設定、検査頻度、合格基準、トレーサビリティ、変更管理、不適合時の対応を文書化します。
各段階は互いに関連しています。処方粘度、閉栓部品のサプライヤー、ライナー、加飾、充填量、シール設備、輸送仕様が変わると、以前の根拠がそのまま使えないことがあります。変更管理の中で、限定的な再確認でよいのか、より広い再試験が必要か判断してください。
これらの要件をプライベートラベル・スキンケアRFQに入れ、各サプライヤーが同じ仕様と責任分担を前提に見積れるようにしてください。方法を誰が選ぶか、サンプルを誰が用意するか、試験を誰が実施するか、結果を誰が承認するか、仕様が不合格だった場合の是正対応を誰が負うかを確認します。
ZICAILと漏れに強いトラベルサイズ・スキンケアセットを開発する
ZICAILでは、プライベートラベルおよびOEM/ODMの処方開発方針、トラベルサイズパッケージの選定、サンプル、適合性計画、充填、組立、量産管理について、複数製品を組み合わせたスキンケアセットの相談が可能です。問い合わせ時には、対象市場、処方または製品タイプ、予定充填量、希望部材、セット構成、販売チャネル、輸送経路、必要な試験、発売目標を整理してください。
処方、パッケージ、流通条件を一つの共通仕様としてまとめ、部材やデザイン原稿を確定する前に相互依存関係を確認してください。提案するシール方法、重要工程管理、サンプル作製段階、試験責任、合格基準、変更管理の方法も確認します。これにより、漏れが発生してから表面的な応急処置を追加するのではなく、安定して量産できるトラベルサイズセットを比較・承認するための明確な基準を作れます。


