


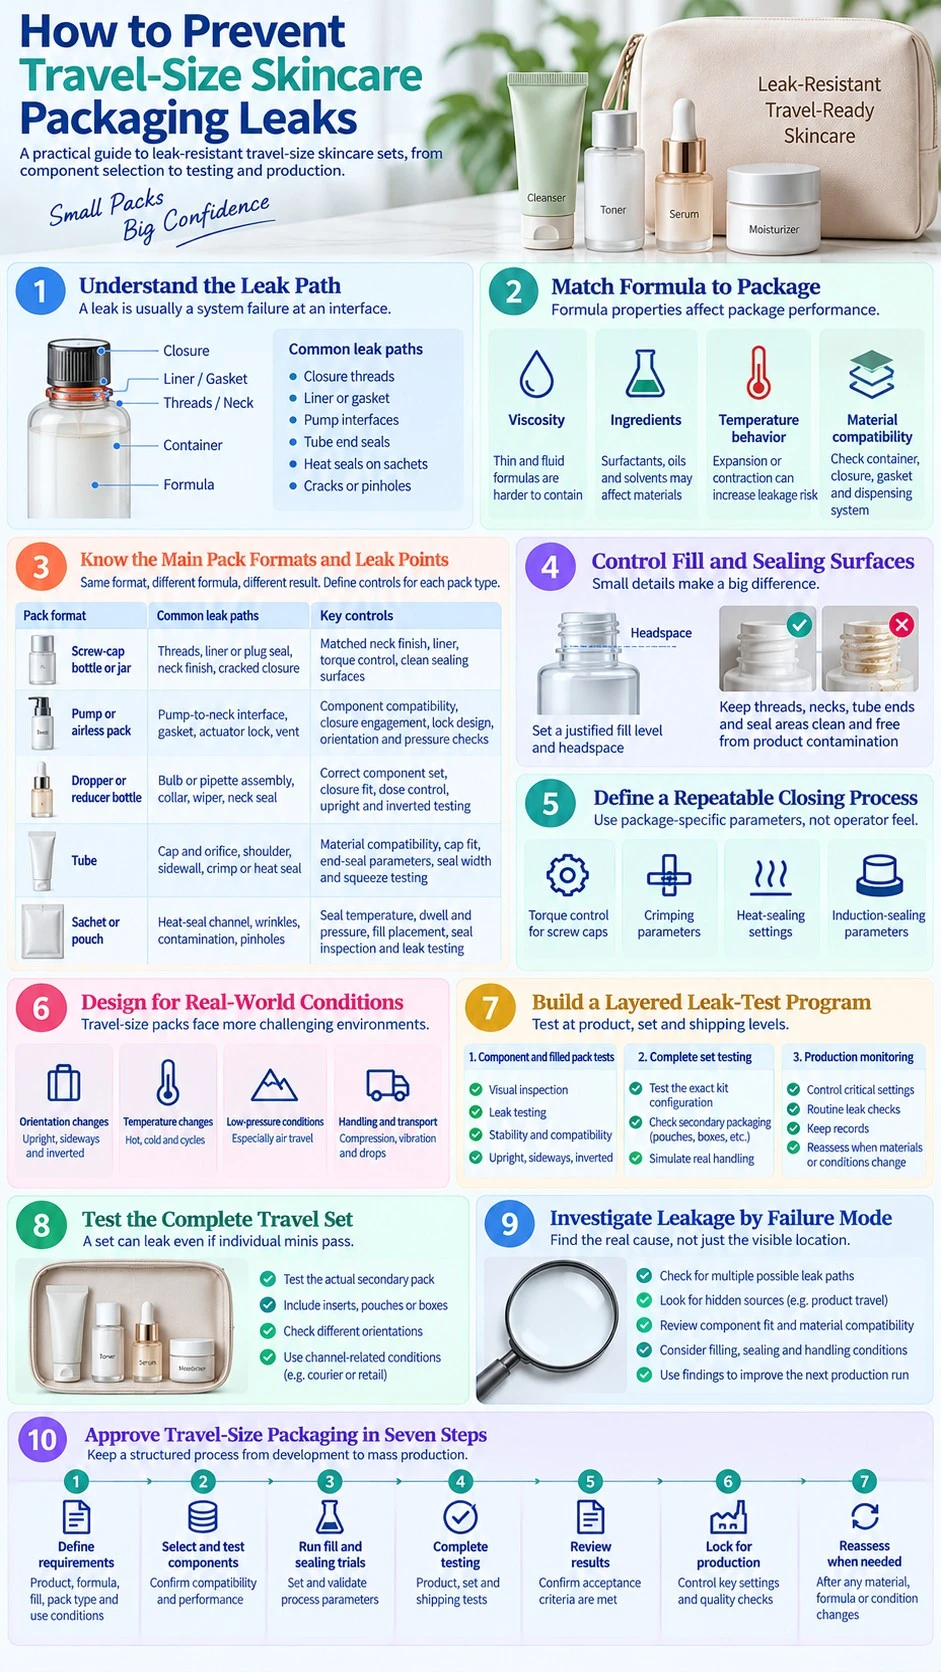
Los envases de cuidado de la piel de tamaño de viaje están expuestos a condiciones que un producto de tamaño completo rara vez afronta. Se transportan de lado, se comprimen dentro de bolsas pequeñas, recorren redes de paquetería y, en ocasiones, sufren cambios de temperatura o presión. Sus superficies de sellado y componentes de dispensación más pequeños también dejan menos margen para variaciones no controladas.
Por ello, la prevención de fugas comienza antes de la producción en masa. La marca y el fabricante deben identificar vías de fuga plausibles, seleccionar componentes compatibles, controlar el proceso de llenado y cierre y someter la configuración final a condiciones relacionadas con el canal previsto. Las bolsas secundarias y las bandas retráctiles pueden limitar los daños, pero no corrigen un sellado primario deficiente.
Empiece por la vía de fuga, no por el tipo de envase
Una fuga suele ser un fallo del sistema en una interfaz. El producto puede pasar por una rosca de cierre, junto al revestimiento o la junta, alrededor del mecanismo de una bomba, a través del sellado del extremo de un tubo o por un sellado de sobre contaminado con producto. Un componente agrietado o un microorificio crea otra vía. El mismo recipiente puede funcionar con una fórmula y fallar con otra porque la viscosidad, la tensión superficial, el contacto con los ingredientes y el comportamiento térmico cambian el rendimiento del envase.
Utilice el formato de envase para estructurar la investigación, pero no trate el nombre del formato como prueba de protección.
| Formato de tamaño de viaje | Vías de fuga habituales | Controles que deben definirse antes de la aprobación |
|---|---|---|
| Frasco o tarro con tapón de rosca | Roscas, revestimiento o tapón de sellado, acabado del cuello, cierre agrietado | Acabado del cuello compatible, revestimiento o elemento de sellado, par de apriete, limpieza de la superficie de sellado y comportamiento de apertura |
| Envase con bomba o airless | Interfaz entre bomba y cuello, junta, bloqueo del cabezal, respiradero o ajuste interno | Compatibilidad de componentes, acoplamiento del cierre, diseño del bloqueo, cebado, dispensación y comprobaciones relacionadas con orientación y presión |
| Frasco con cuentagotas o reductor | Conjunto de pera o pipeta, collar, anillo escurridor o reductor, sellado del cuello | Conjunto correcto de componentes, ajuste del cierre, control de dosis, acondicionamiento en posición vertical e invertida y revisión del sistema en contacto con el producto |
| Tubo | Tapón y orificio, hombro, pared lateral, extremo crimpado o termosellado | Compatibilidad entre fórmula y laminado, ajuste del tapón, parámetros del sellado del extremo, anchura del sellado, limpieza de la zona y prueba de compresión |
| Sobre o bolsa | Canal de termosellado, arrugas, contaminación de producto, microorificios o bordes dañados | Ventana de proceso para temperatura de sellado, tiempo de permanencia y presión, posición del llenado, inspección del sellado, integridad del material y prueba de fugas del envase lleno |
La ubicación visible de una fuga no siempre es la causa raíz. El producto encontrado alrededor de un tapón puede haber llegado allí por sobrellenado, expansión térmica, un cierre flojo o un cambio del revestimiento inducido por la fórmula. Registre dónde y cuándo aparece la primera señal y rastree después el fallo a través del componente, el proceso y el historial de acondicionamiento.
Ajuste el comportamiento de la fórmula al envase
La selección del envase debe comenzar por el producto, la dosis prevista y los riesgos de exposición. Un tónico acuoso puede encontrar una vía a través de una interfaz que retiene una crema viscosa. Un limpiador rico en tensioactivos puede humedecer fácilmente las superficies y poner de manifiesto un sellado con margen insuficiente. Los aceites, disolventes, componentes de fragancia y otros ingredientes pueden afectar con el tiempo a plásticos, elastómeros, adhesivos, recubrimientos y decoración. Los cambios de temperatura también pueden modificar la viscosidad y la presión interna.
Revise todo el sistema en contacto con el producto, no solo la resina del frasco principal. El cierre, el revestimiento, la junta, las piezas de la bomba, el tubo de inmersión, el adhesivo, la tinta y la capa de sellado por inducción pueden ser relevantes. La comparación de envases de PET, PP, PE y vidrio puede ayudar en la evaluación inicial de materiales, pero una familia de materiales no demuestra por sí sola la compatibilidad de un componente terminado de un proveedor concreto.
Realice pruebas de compatibilidad del envase con la fórmula prevista y componentes representativos de producción. Evalúe las fugas junto con hinchamiento, reblandecimiento, agrietamiento por tensión, decoloración, cambios de olor y peso, deformación de las paredes del envase, pérdida de retención del cierre y fallos de dispensación. Un envase que permanece seco durante una prueba breve puede seguir siendo inadecuado si la fórmula altera gradualmente la interfaz de sellado.
Si el producto de tamaño completo utiliza otro sistema de dispensación, no suponga que sus datos cubren automáticamente el formato mini. El envase más pequeño puede introducir un espacio de cabeza, relaciones superficie-volumen, geometría de cierre, dosis y tensiones residuales diferentes. Trate el tamaño de viaje como una configuración de envase terminado distinta aunque la fórmula no cambie.
Controle el volumen de llenado, el espacio de cabeza y las superficies de sellado
El sobrellenado puede depositar producto en roscas, superficies de sellado o zonas de sellado de tubos y bolsas. También puede dejar demasiado poco espacio para la expansión cuando aumenta la temperatura. El llenado insuficiente no es una solución universal: puede afectar a la presentación, el funcionamiento de la bomba, el cumplimiento del etiquetado y la cantidad utilizable por el cliente. Establezca para cada SKU una cantidad nominal de llenado y una tolerancia operativa en función de la cantidad declarada, la densidad del producto, la capacidad del envase, el sistema de dosificación y los resultados del acondicionamiento.
El espacio de cabeza debe definirse de forma intencionada. En envases rígidos, considere cómo responden la fórmula y el aire atrapado a los cambios de temperatura y presión. En envases flexibles, considere cómo el exceso de aire afecta a la expansión del envase y a la tensión del sellado. El valor adecuado es específico de cada envase; no copie un porcentaje de otra SKU sin evidencia.
Mantenga limpia la zona de sellado durante el llenado. El producto en el cuello de un frasco puede reducir el contacto del revestimiento o cambiar la fricción del cierre. La crema en las zonas de sellado de tubos o sobres puede crear canales que superen una inspección visual inicial. La posición de la boquilla, el corte del flujo, la formación de hilos del producto, las salpicaduras y la manipulación del recipiente afectan a la limpieza. Defina una respuesta cuando se observe contaminación en lugar de limpiar el exterior y liberar la unidad.
El control del contenido neto y el control de fugas deben utilizar los mismos datos de llenado. Una prueba de línea debe confirmar la precisión de llenado, el espacio de cabeza, la limpieza de superficies y el rendimiento del cierre a velocidades de línea realistas. Si la fórmula se airea durante la mezcla o el llenado, tenga en cuenta su efecto sobre el volumen aparente y el sellado antes de fijar los ajustes finales.
Defina un proceso de cierre y sellado repetible
Un componente adecuado puede fallar si se aplica de forma inconsistente. Los parámetros de cierre deben derivarse del sistema real recipiente-cierre, del equipo y de las indicaciones del proveedor y, después, confirmarse con unidades llenas. No existe un único valor de par, temperatura de termosellado o dimensión de crimpado aplicable a todos los envases de tamaño de viaje.
Para cierres de rosca, documente el método de aplicación y un rango operativo aceptable. Un par insuficiente puede dejar una compresión de sellado inadecuada; un par excesivo puede dañar las roscas, deformar el revestimiento o dificultar la apertura. El par de apertura puede controlarse como indicio de que el cierre mantiene su ajuste, pero debe interpretarse junto con el tiempo transcurrido, la temperatura y el comportamiento de los componentes, no utilizarse como un número aislado de aprobado/no aprobado.
Para bombas y cuentagotas, controle el acoplamiento completo, la colocación de la junta y cualquier posición de bloqueo requerida. Para tubos, valide el crimpado o termosellado del extremo para el laminado, el grosor de pared y la fórmula seleccionados. Para sobres, defina temperatura, tiempo de permanencia y presión de sellado como una combinación validada; aumentar un ajuste no compensa automáticamente un sellado contaminado o arrugado. Para sellos por inducción, confirme la compatibilidad de materiales, las condiciones de aplicación, la formación de la unión y la facilidad de apertura.
Convierta los hallazgos de desarrollo en controles de línea. Estos pueden incluir la aprobación de la configuración de línea, comprobaciones de par o sellado, inspección visual, controles de peso de llenado, revisión destructiva del sellado, muestreo para pruebas de fugas y límites de reacción. Registre los lotes de componentes y los ajustes del equipo para que un fallo posterior pueda investigarse frente a las condiciones reales de producción.
Diseñe para cambios de orientación, temperatura y presión
El almacenamiento vertical en estantería es solo una condición de uso. Los envases de viaje pueden permanecer de lado o boca abajo durante horas, presionar contra otros objetos y experimentar vibraciones o impactos repetidos. Acondicione muestras en orientaciones realistas e inspecciónelas a intervalos planificados, también después de que vuelvan a condiciones ambientales.
La temperatura puede cambiar la viscosidad de la fórmula, las dimensiones de los componentes y la presión dentro de un envase cerrado. Utilice los trabajos de estabilidad y compatibilidad para seleccionar condiciones relevantes en lugar de aplicar una exposición térmica arbitraria y considerar demostrado el rendimiento del envase.
Una reducción de presión puede revelar una interfaz con un margen de sellado limitado o expandir el aire atrapado, pero una demostración informal en una cámara no equivale a un rendimiento validado para transporte aéreo. Si el transporte aéreo es importante, defina la condición de presión, duración, orientación, preacondicionamiento y criterios de aceptación. ISTA 3A es un procedimiento general de simulación para productos embalados individualmente que circulan por redes de paquetería e incluye un elemento opcional de vibración aleatoria a baja presión para envases adecuados.[1] Seleccione las pruebas de distribución según el sistema de envío, el envase y el riesgo; un único protocolo no representa todas las rutas.
No afirme que un envase es «apto para viajes en avión» o «a prueba de fugas» salvo que la afirmación esté definida con precisión y respaldada para la configuración vendida. Una mejor decisión interna es determinar si la combinación de fórmula y envase ensayada cumplió las condiciones especificadas sin fugas, deformación inaceptable ni pérdida de función.
Construya un programa de pruebas de fugas en varias etapas
Ninguna prueba responde a todas las preguntas. Combine evaluación inicial, pruebas de integridad de envases llenos, acondicionamiento, simulación de distribución y controles de producción. La FDA no prescribe una lista universal de pruebas para cosméticos; la empresa responsable debe disponer de evidencia adecuada que respalde la seguridad y la calidad del producto en el uso previsto o habitual.[2]
| Nivel de prueba | Qué debe responder | Decisión habitual |
|---|---|---|
| Evaluación de componentes | ¿El recipiente, el cierre y las piezas de dispensación encajan, se acoplan y funcionan como se espera? | Descartar combinaciones de componentes incompatibles o visiblemente inestables |
| Compatibilidad fórmula-envase | ¿El contacto prolongado con la fórmula cambia el envase, el sellado, la decoración o el rendimiento de dispensación? | Aprobar, modificar o rechazar la combinación fórmula-componente |
| Integridad del envase lleno | ¿El envase cerrado presenta fugas en orientaciones y estados acondicionados relevantes? | Establecer la configuración que supera la prueba y los criterios de fallo |
| Simulación de distribución | ¿El envase primario y la unidad de envío montada soportan la vibración, el impacto, la compresión y los riesgos ambientales previstos? | Aprobar la configuración de envío o mejorar la protección y volver a probar |
| Prueba de línea de producción | ¿Pueden alcanzarse repetidamente los parámetros propuestos de llenado y cierre en condiciones operativas realistas? | Fijar la ventana de proceso, los puntos de inspección y el plan de reacción |
| Control rutinario de calidad | ¿Se controlan durante la producción los parámetros críticos y los resultados de fugas? | Liberar, retener, investigar o reprocesar según criterios documentados |
Elija el método de prueba según el envase y el tipo de defecto. ASTM D4991 describe pruebas de fugas por método de vacío para recipientes rígidos vacíos.[3] ASTM D3078 cubre la prueba de emisión de burbujas para fugas importantes en envases flexibles que contienen gas en el espacio de cabeza y señala limitaciones como fugas pequeñas o producto que puede bloquear una vía de fuga.[4] Estos métodos pueden orientar un programa, pero ninguno demuestra automáticamente que un envase cosmético lleno sea adecuado para su fórmula, periodo de uso y canal de distribución.
Redacte los criterios de aceptación antes de probar. Indique si cualquier gota visible, pérdida de masa, indicio de canal en el sellado, caída de presión, mancha, aflojamiento de componentes o fallo funcional es inaceptable. Defina cantidad de muestras, acondicionamiento, orientación, momento de inspección y tratamiento de resultados limítrofes. «Sin fuga evidente» no es una especificación reproducible.
Pruebe el set de viaje completo, no solo los minis individuales
Un kit de viaje crea interacciones que las pruebas de envases individuales pueden pasar por alto. Un tapón puede rozar otro componente, una bomba puede accionarse por compresión, un frasco de vidrio puede golpear un elemento rígido cercano o el producto fugado puede dañar etiquetas, insertos y estuches. Pruebe las unidades en la bandeja, bolsa, caja, separador y caja de envío exactos destinados a la venta.
La contención secundaria puede reducir la propagación de un fallo, pero no debe convertirse en el sistema principal de sellado. Una bolsa de polietileno, bandeja moldeada, banda retráctil o inserto absorbente puede estar justificado por higiene, indicios de manipulación o control de daños; no convierte un frasco con fugas en un producto terminado aceptable.
El surtido también afecta al riesgo. Los tamaños recomendados para un set de cuidado de la piel de viaje deben evaluarse con el uso real del producto y el rendimiento del envase, no seleccionarse solo para crear una gama visualmente uniforme. El formato de envase mini puede variar según la SKU porque un limpiador, un sérum y una crema tienen viscosidades, dosis y vías de fuga plausibles diferentes.
Inspeccione el set completo tras la simulación de distribución para detectar humedad, transferencia de olor, levantamiento de etiquetas, roce de tinta, manchas en el estuche, componentes agrietados, bombas desbloqueadas y pérdida de producto. Vuelva a comprobar la dispensación y la apertura después de acondicionar y mover los envases. Un exterior seco no basta si el envase ya no funciona correctamente.
Investigue las fugas según el modo de fallo
Cuando se produzca una fuga, conserve las unidades fallidas y compárelas con muestras de control. Registre lote de fórmula, lotes de componentes, línea de llenado, ajustes, operario, peso de llenado, resultado del cierre, historial de acondicionamiento, orientación y tiempo hasta la detección. Las fotografías son útiles, pero conserve la evidencia física siempre que sea posible.
Utilice el patrón para acotar la investigación:
- Varias unidades fugan en la misma interfaz: compruebe compatibilidad de componentes, geometría de sellado, puesta a punto y ajustes de proceso antes de atribuirlo a la manipulación.
- La fuga aparece solo después del calor: revise expansión, cambio de viscosidad, cambio dimensional, mantenimiento del sellado e interacción fórmula-material.
- Fugan unidades aleatorias dentro de un lote: examine variación de componentes, contaminación, piezas dañadas, cierre inconsistente y ubicación del muestreo en la línea.
- Solo fugan los sets enviados: reproduzca orientación, compresión, vibración, impacto e interacciones del envase secundario y compare después con muestras de control no enviadas.
- El exterior está seco pero disminuye el peso de llenado: investigue evaporación, transmisión de vapor, microfugas y controles de medición en lugar de declarar la prueba superada.
- Una bomba o cuentagotas fuga después del uso: incluya en la investigación la apertura, dispensación, limpieza y nuevo bloqueo por parte del consumidor; las pruebas de unidades sin usar pueden no representar el uso repetido.
Corrija la causa raíz y confirme la corrección con unidades nuevas. Añadir una banda retráctil, apretar más todos los tapones o introducir espuma adicional puede ocultar un síntoma y, a la vez, causar dificultad de apertura, daños en componentes, costes o residuos. Documente por qué se espera que la acción correctiva funcione y qué evidencia la confirma.
Apruebe el envase de tamaño de viaje en siete pasos
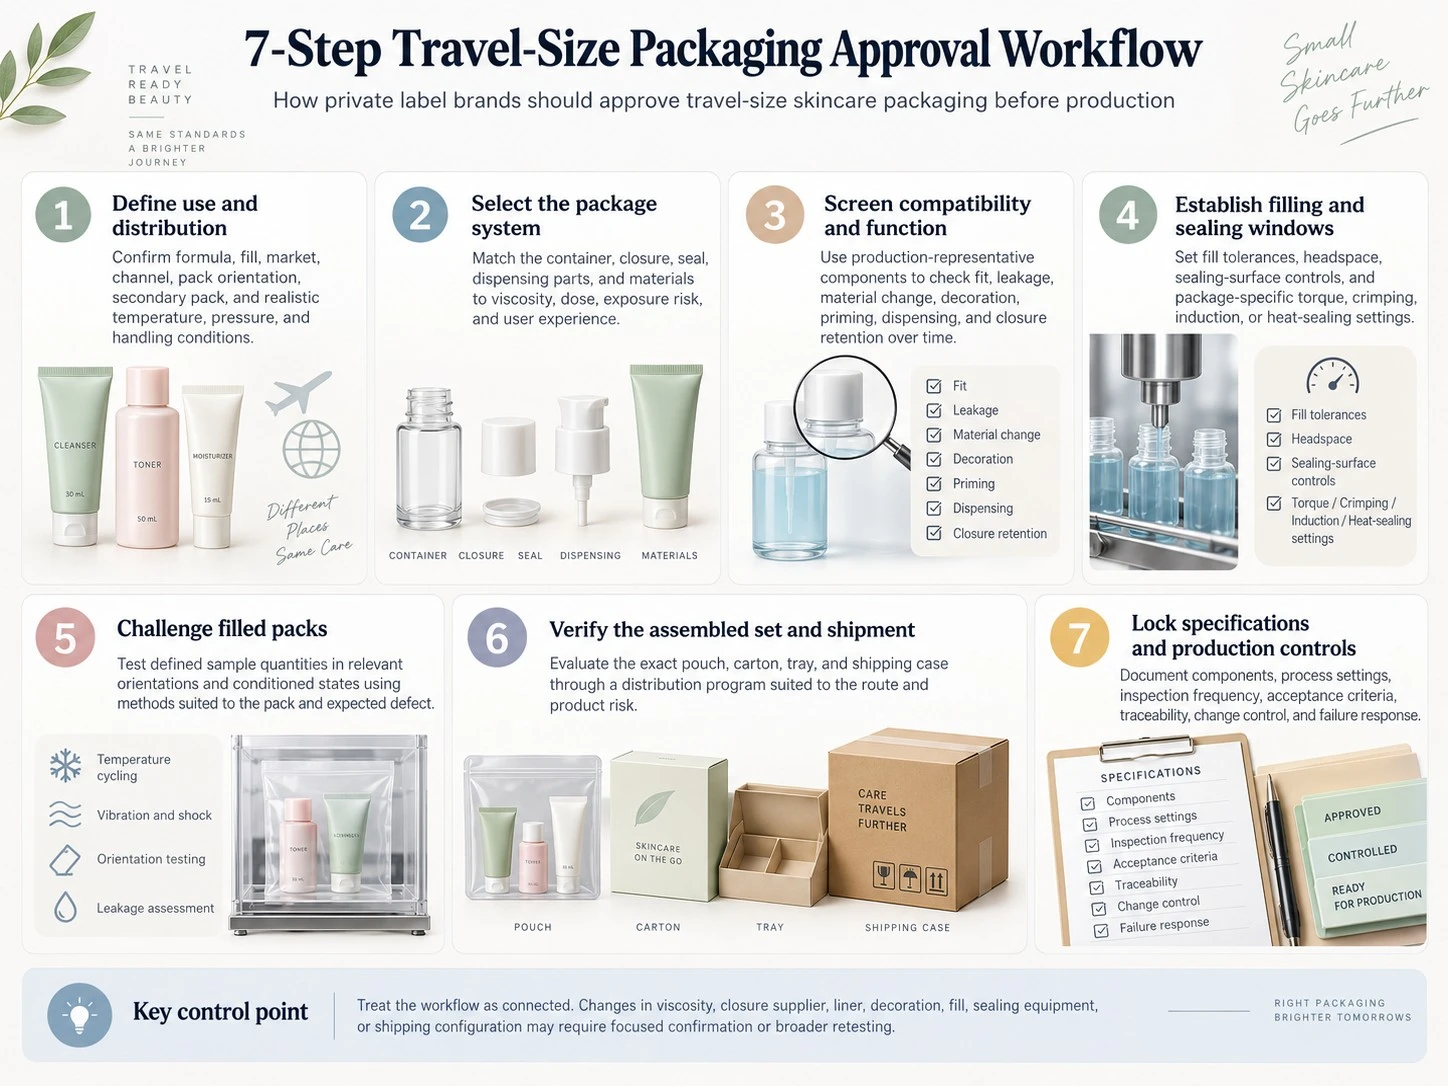
- Defina el perfil de uso y distribución. Indique la fórmula, la cantidad de llenado, el mercado objetivo, el canal de venta, las orientaciones previstas, el envase secundario y las condiciones plausibles de temperatura, presión y manipulación.
- Seleccione el sistema de envase. Ajuste recipiente, cierre, elementos de sellado, piezas de dispensación y materiales a la viscosidad, dosis, riesgo de exposición y experiencia de uso deseada.
- Evalúe compatibilidad y funcionamiento. Utilice componentes representativos de producción para examinar ajuste, fugas, cambios de material, decoración, cebado, dispensación y estabilidad del cierre con el tiempo.
- Establezca las ventanas de llenado y sellado. Defina tolerancias de llenado, espacio de cabeza, controles de superficies de sellado y parámetros específicos de cada componente para par de apriete, crimpado, sellado por inducción o termosellado.
- Someta a prueba los envases llenos. Ensaye cantidades definidas de muestras en orientaciones y estados acondicionados relevantes con métodos adecuados para el envase y el defecto previsto.
- Verifique el set montado y el envío. Evalúe la bolsa, caja, bandeja y caja de transporte exactas mediante un programa de distribución adecuado a la ruta y al riesgo del producto.
- Fije las especificaciones y los controles de producción. Documente componentes, ajustes de proceso, frecuencia de inspección, criterios de aceptación, trazabilidad, control de cambios y respuesta ante una comprobación fallida.
Trate la secuencia como un conjunto conectado. Un cambio en la viscosidad de la fórmula, proveedor del cierre, revestimiento, decoración, llenado, equipo de sellado o configuración de envío puede afectar a evidencia anterior. Decida mediante control de cambios si hace falta una verificación específica o una repetición más amplia de pruebas.
Incluya estos requisitos en la RFQ de cuidado de la piel de marca propia para que los proveedores coticen la misma configuración y reparto de responsabilidades. Pregunte quién selecciona el método, suministra las muestras, realiza las pruebas, aprueba los resultados y asume el trabajo correctivo si la configuración falla.
Desarrolle con ZICAIL un set de cuidado de la piel de tamaño de viaje resistente a fugas
ZICAIL puede estudiar marca propia y OEM/ODM, estrategia de formulación, selección de envases de tamaño de viaje, muestras, planificación de compatibilidad, llenado, montaje y controles de producción para sets coordinados de cuidado de la piel. Una consulta útil debe indicar mercado objetivo, fórmula o tipo de producto, cantidad de llenado propuesta, componente preferido, configuración del set, canal de venta, ruta de envío, pruebas necesarias y objetivo de lanzamiento.
Envíe los requisitos de fórmula, envase y distribución en un único documento para que puedan revisarse sus dependencias antes de cerrar componentes y artes finales. Solicite el método de sellado propuesto, controles críticos de proceso, etapas de muestreo, responsabilidad de las pruebas, criterios de aceptación y enfoque de control de cambios. Así se obtiene una base más clara para comparar opciones y aprobar un set de tamaño de viaje que pueda fabricarse de forma constante, en lugar de recurrir a una corrección superficial después de que aparezcan fugas.


