


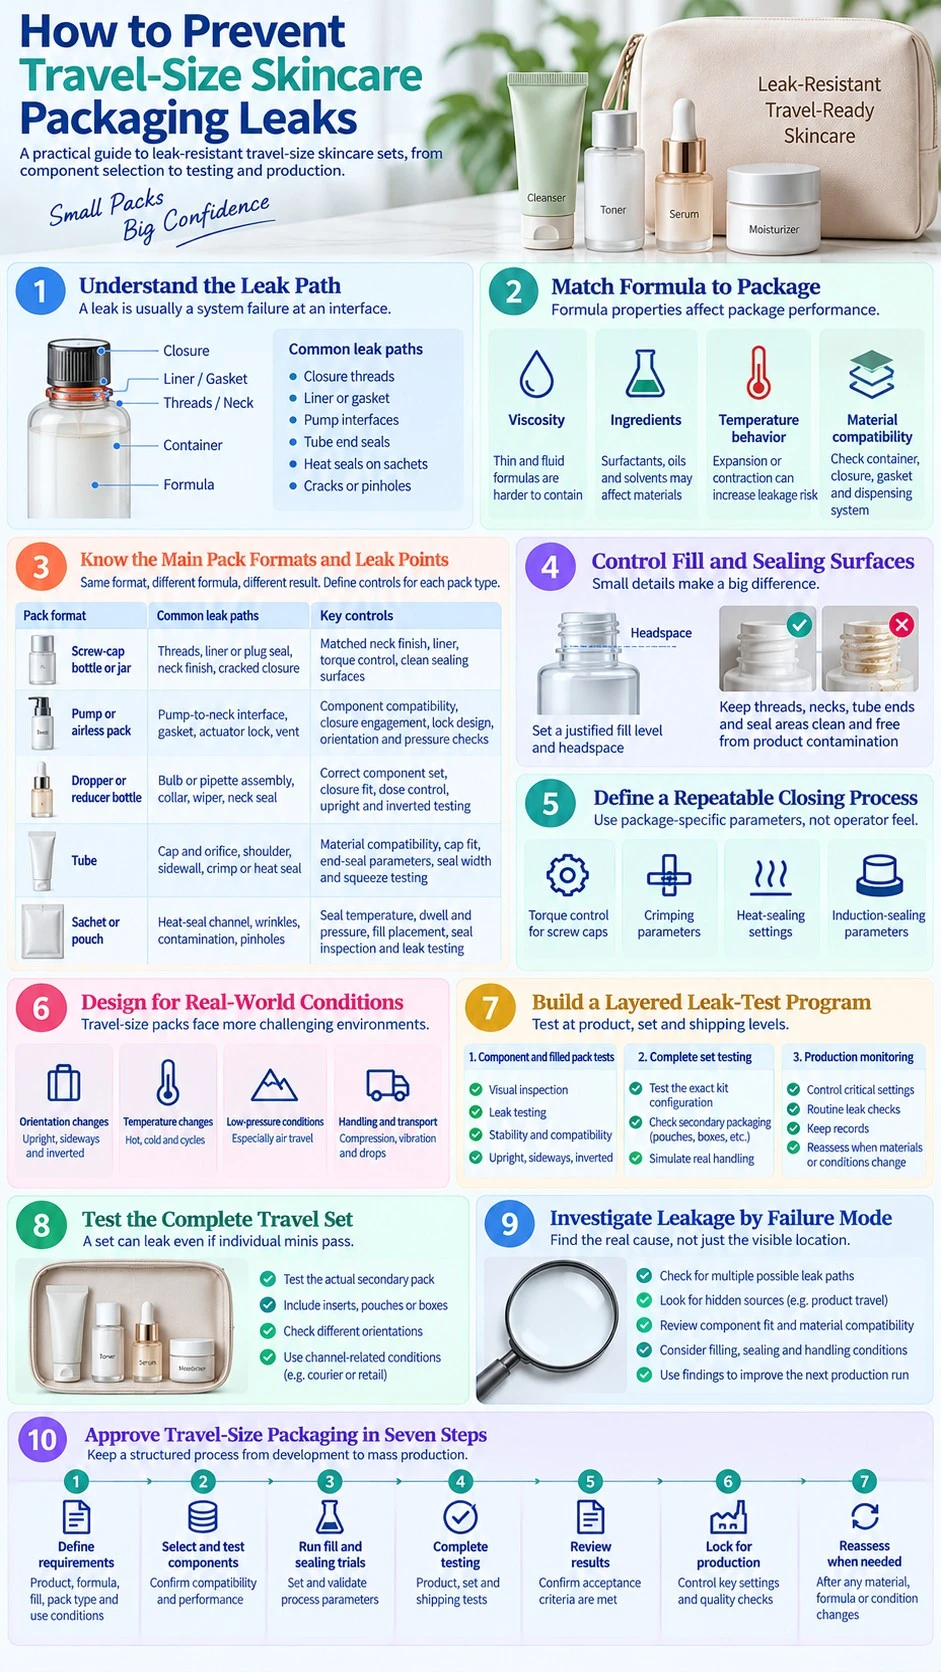
Les emballages de soins au format voyage sont exposés à des conditions que les produits grand format rencontrent rarement. Ils peuvent être transportés sur le côté, comprimés dans de petites pochettes, acheminés par des réseaux de colis et parfois soumis à des variations de température ou de pression. Leurs surfaces d’étanchéité et systèmes de distribution plus compacts laissent également moins de marge aux variations non maîtrisées.
La prévention des fuites commence donc avant la production de masse. La marque et le fabricant doivent identifier les voies de fuite plausibles, sélectionner des composants compatibles, maîtriser le remplissage et la fermeture, puis éprouver la configuration finale dans des conditions représentatives du canal prévu. Les sachets secondaires et bandes rétractables peuvent limiter les dégâts, mais ils ne corrigent pas une étanchéité primaire insuffisante.
Commencer par la voie de fuite, pas par le type de contenant
Une fuite résulte généralement d’une défaillance du système à une interface. Le produit peut passer par le filetage d’une fermeture, au-delà d’une doublure ou d’un joint, autour du mécanisme d’une pompe, par la soudure d’extrémité d’un tube ou le long d’une soudure de sachet contaminée. Un composant fissuré ou un microtrou crée une autre voie. Un même contenant peut réussir avec une formule et échouer avec une autre, car la viscosité, la tension superficielle, le contact avec les ingrédients et le comportement à la température modifient les performances de l’emballage.
Utilisez le type d’emballage pour structurer l’analyse, mais ne considérez pas son nom comme une preuve de protection.
| Format voyage | Voies de fuite courantes | Contrôles à définir avant approbation |
|---|---|---|
| Flacon ou pot à bouchon vissé | Filetages, joint de doublure ou bouchon interne, finition du col, fermeture fissurée | Finition de col compatible, doublure ou élément d’étanchéité, couple de serrage, propreté de la surface d’étanchéité et comportement à l’ouverture |
| Pompe ou système airless | Interface pompe-col, joint, verrouillage de l’actionneur, évent ou ajustement interne | Compatibilité des composants, mise en place correcte de la fermeture, conception du verrouillage, amorçage, délivrance du produit, orientation et contrôles liés à la pression |
| Flacon compte-gouttes ou avec réducteur | Ensemble poire ou pipette, bague, essuyeur ou réducteur, étanchéité du col | Association correcte des composants, ajustement de la fermeture, maîtrise de la dose, conditionnement debout et retourné, et examen des matériaux au contact du produit |
| Tube | Bouchon et orifice, épaulement, paroi latérale, sertissage ou extrémité thermoscellée | Compatibilité formule-laminé, ajustement du bouchon, paramètres de soudure d’extrémité, largeur et propreté de la soudure, et essais de compression du tube |
| Sachet ou pochette | Canal de thermoscellage, plis, contamination par le produit, microtrous ou bords endommagés | Fenêtre de température, durée et pression de soudure, position du remplissage, inspection de la soudure, intégrité du matériau et essai de fuite de l’emballage rempli |
L’emplacement visible de la fuite n’est pas toujours la cause racine. Un produit retrouvé autour d’un bouchon peut y avoir été poussé par un surremplissage, une dilatation thermique, une fermeture trop lâche ou une modification de la doublure induite par la formule. Consignez le lieu et le moment du premier signe, puis retracez la défaillance dans l’historique des composants, du procédé et du conditionnement.
Adapter le comportement de la formule à l’emballage
Le choix de l’emballage doit partir du produit, de la dose prévue et des risques d’exposition. Une lotion tonique fluide peut trouver un passage à travers une interface qui retient une crème visqueuse. Un nettoyant riche en tensioactifs peut mouiller facilement les surfaces et révéler une étanchéité marginale. Les huiles, solvants, composants parfumants et autres ingrédients peuvent affecter les plastiques, élastomères, adhésifs, revêtements et décors au fil du temps. Les variations de température peuvent aussi modifier la viscosité et la pression interne.
Examinez l’ensemble du système au contact du produit, et pas uniquement la résine principale du flacon. La fermeture, la doublure, le joint, les pièces de pompe, le tube plongeur, l’adhésif, l’encre et la couche de scellage par induction peuvent tous être déterminants. Le comparatif des emballages en PET, PP, PE et verre peut aider à la présélection des matériaux, mais une famille de matériaux ne suffit pas à établir la compatibilité d’un composant fini provenant d’un fournisseur donné.
Réalisez des essais de compatibilité emballage-produit avec la formule prévue et des composants représentatifs de la production. Évaluez les fuites en parallèle du gonflement, du ramollissement, de la fissuration sous contrainte, de la décoloration, des changements d’odeur et de poids, de la déformation des parois, de la perte de tenue de la fermeture et des défaillances de délivrance. Un emballage qui reste sec pendant un essai court peut malgré tout être inadapté si la formule altère progressivement l’interface d’étanchéité.
Si le produit grand format utilise un autre système de distribution, ne supposez pas que ses données couvrent automatiquement le mini-format. Le petit emballage peut présenter un espace de tête, un rapport surface/volume, une géométrie de fermeture, une dose et des contraintes résiduelles différents. Traitez le format voyage comme une configuration de produit fini distincte, même lorsque la formule est inchangée.
Maîtriser le volume de remplissage, l’espace de tête et les surfaces d’étanchéité
Un surremplissage peut déposer du produit sur les filetages, portées d’étanchéité ou zones de soudure des tubes et sachets. Il peut aussi laisser trop peu d’espace de dilatation lorsque la température augmente. Le sous-remplissage n’est pas une solution universelle : il peut affecter la présentation, le fonctionnement de la pompe, la conformité de l’étiquetage et la quantité réellement utilisable par le client. Définissez pour chaque SKU un remplissage nominal et une tolérance de fonctionnement à partir de la quantité déclarée, de la densité du produit, de la capacité du conditionnement, du système de dosage et des résultats de conditionnement.
L’espace de tête doit être défini intentionnellement. Pour les emballages rigides, évaluez la réaction de la formule et de l’air emprisonné aux variations de température et de pression. Pour les emballages souples, examinez l’effet de l’excès d’air sur la dilatation de l’emballage et les contraintes exercées sur les soudures. La valeur appropriée dépend du conditionnement ; ne recopiez pas un pourcentage d’un autre SKU sans éléments justificatifs.
Maintenez la zone d’étanchéité propre pendant le remplissage. Du produit sur le col d’un flacon peut réduire le contact de la doublure ou modifier le frottement de la fermeture. De la crème dans les zones de soudure d’un tube ou d’un sachet peut créer des canaux invisibles lors d’un premier contrôle visuel. La position de la buse de remplissage, la coupure nette du flux, le filage du produit, les éclaboussures et la manipulation des contenants influencent tous la propreté. Définissez la conduite à tenir lorsqu’une contamination est observée au lieu d’essuyer l’extérieur et de libérer l’unité.
Le contrôle du contenu net et celui des fuites doivent utiliser les mêmes données de remplissage. Un essai de ligne doit confirmer la précision du remplissage, l’espace de tête, la propreté des surfaces et les performances de la fermeture à une cadence réaliste. Si la formule s’aère pendant le mélange ou le remplissage, tenez compte de son effet sur le volume apparent et l’étanchéité avant de figer les réglages.
Définir un procédé de fermeture et d’étanchéité reproductible
Un composant fiable peut échouer s’il est appliqué de façon irrégulière. Les paramètres de fermeture doivent être établis à partir du système contenant-fermeture réel, de l’équipement et des recommandations du fournisseur, puis confirmés avec des unités remplies. Il n’existe pas de valeur unique de couple, de température de thermoscellage ou de dimension de sertissage valable pour tous les emballages au format voyage.
Pour les fermetures vissées, documentez la méthode d’application et une plage de fonctionnement acceptable. Un couple trop faible peut entraîner une compression insuffisante du joint ; un couple excessif peut endommager les filetages, déformer une doublure ou rendre le produit difficile à ouvrir. Le couple de desserrage peut être suivi comme indicateur du maintien de la fermeture, mais il doit être interprété en tenant compte du temps écoulé, de la température et du comportement des composants, et non utilisé comme seul critère de réussite ou d’échec.
Pour les pompes et compte-gouttes, contrôlez l’engagement complet, la position du joint et toute position de verrouillage requise. Pour les tubes, validez le sertissage ou l’extrémité thermoscellée avec le laminé, l’épaisseur de paroi et la formule retenus. Pour les sachets, définissez la température, la durée et la pression de soudure comme une combinaison validée ; augmenter un réglage ne compense pas automatiquement une soudure contaminée ou plissée. Pour les opercules d’induction, confirmez la compatibilité des matériaux, les conditions d’application, la formation de la liaison et l’expérience d’ouverture.
Transformez les conclusions du développement en contrôles de ligne. Ils peuvent inclure l’approbation des réglages, des contrôles de couple ou de soudure, l’inspection visuelle, des contrôles de poids de remplissage, des examens destructifs des soudures, un échantillonnage pour essais de fuite et des seuils d’intervention. Enregistrez les lots de composants et les réglages des équipements afin qu’une défaillance ultérieure puisse être analysée par rapport aux conditions de production réelles.
Concevoir pour les changements d’orientation, de température et de pression
Le stockage vertical en rayon n’est qu’une condition d’utilisation parmi d’autres. Les formats voyage peuvent rester couchés ou retournés pendant des heures, être comprimés contre d’autres objets et subir des vibrations ou chocs répétés. Conditionnez les échantillons dans des orientations plausibles et inspectez-les à des intervalles planifiés, y compris après leur retour à température ambiante.
La température peut modifier la viscosité de la formule, les dimensions des composants et la pression à l’intérieur d’un emballage fermé. Appuyez-vous sur les travaux de stabilité et de compatibilité pour sélectionner des conditions pertinentes plutôt que d’appliquer arbitrairement une exposition à la chaleur et de déclarer l’emballage validé.
Une baisse de pression peut révéler une interface d’étanchéité marginale ou dilater l’air emprisonné, mais un essai informel en chambre ne constitue pas une validation des performances en transport aérien. Si le transport aérien est important, définissez la pression, la durée, l’orientation, le préconditionnement et les critères d’acceptation. ISTA 3A est une procédure générale de simulation pour les produits emballés individuellement acheminés par des réseaux de livraison de colis et comprend, pour les emballages concernés, un élément facultatif de vibration aléatoire à basse pression.[1] Choisissez les essais de distribution selon le système d’expédition, l’emballage et le risque ; un seul protocole ne peut représenter tous les circuits d’acheminement.
Ne prétendez pas qu’un emballage est « résistant à l’avion » ou « étanche » si l’allégation n’est pas précisément définie et étayée pour la configuration vendue. Une meilleure décision interne consiste à déterminer si la combinaison formule-emballage testée a satisfait aux conditions spécifiées sans fuite, déformation inacceptable ni perte de fonction.
Construire un programme d’essais de fuite par niveaux
Aucun essai unique ne répond à toutes les questions. Combinez une présélection initiale, les essais d’intégrité des emballages remplis, le conditionnement, la simulation de distribution et les contrôles de production. La FDA n’impose pas une liste universelle d’essais pour les cosmétiques ; l’entreprise responsable doit établir des éléments appropriés pour étayer la sécurité et la qualité du produit dans les conditions d’utilisation prévues ou habituelles.[2]
| Niveau d’essai | Question à laquelle il doit répondre | Décision type |
|---|---|---|
| Présélection des composants | Le contenant, la fermeture et les éléments de distribution sont-ils correctement ajustés et assemblés, et fonctionnent-ils comme prévu ? | Écarter les combinaisons de composants incompatibles ou visiblement instables |
| Compatibilité formule-emballage | Un contact prolongé avec la formule modifie-t-il l’emballage, l’étanchéité, la décoration ou les performances de distribution ? | Approuver, modifier ou rejeter la combinaison formule-composants |
| Intégrité de l’emballage rempli | L’emballage fermé fuit-il dans les orientations et états conditionnés pertinents ? | Établir la configuration conforme et les critères de défaillance |
| Simulation de distribution | L’emballage primaire et l’unité d’expédition assemblée résistent-ils aux vibrations, chocs, compressions et risques environnementaux attendus ? | Approuver la configuration d’expédition ou améliorer la protection et retester |
| Essai sur ligne de production | Les paramètres proposés de remplissage et de fermeture peuvent-ils être reproduits de façon fiable dans des conditions de fonctionnement réalistes ? | Figer la fenêtre de procédé, les points de contrôle et le plan d’action en cas d’écart |
| Contrôle qualité en production courante | Les paramètres critiques et les résultats des essais de fuite sont-ils maîtrisés pendant la production ? | Libérer, isoler, enquêter ou retravailler selon des critères documentés |
Choisissez la méthode d’essai en fonction du type d’emballage et du défaut recherché. ASTM D4991 décrit un essai de fuite par méthode sous vide pour les contenants rigides vides.[3] ASTM D3078 couvre l’essai par émission de bulles pour détecter les fuites importantes dans les emballages souples contenant un gaz dans l’espace de tête, tout en signalant des limites telles que les petites fuites et le produit pouvant obstruer une voie de fuite.[4] Ces méthodes peuvent contribuer à un programme d’essais, mais aucune ne prouve automatiquement qu’un emballage cosmétique rempli convient à sa formule, à sa durée d’utilisation et à son canal de distribution.
Rédigez les critères d’acceptation avant les essais. Précisez si toute goutte visible, perte de masse, signe de voie de fuite dans une soudure, chute de pression, tache, desserrage de composant ou défaillance fonctionnelle est inacceptable. Définissez la quantité d’échantillons, le conditionnement, l’orientation, le moment de l’inspection et le traitement des résultats limites. « Aucune fuite évidente » n’est pas une spécification reproductible.
Tester le coffret voyage complet, pas seulement les mini-formats individuellement
Un coffret voyage crée des interactions que les essais sur emballages isolés peuvent ne pas révéler. Un bouchon peut frotter contre un autre composant, une pompe peut être actionnée par compression, un flacon en verre peut heurter un élément rigide voisin, ou une fuite peut endommager les étiquettes, inserts et cartons. Testez les unités dans le plateau, la pochette, le carton, le séparateur et le colis d’expédition exacts prévus pour la vente.
Un dispositif de confinement secondaire peut limiter la propagation d’une fuite, mais il ne doit pas devenir le système d’étanchéité principal. Un sachet plastique, un plateau moulé, une bande rétractable ou un insert absorbant peuvent se justifier pour l’hygiène, l’inviolabilité ou la limitation des dégâts ; ils ne transforment pas un flacon qui fuit en produit fini acceptable.
L’assortiment influe également sur le risque. Les contenances recommandées pour un coffret de soins de voyage doivent être évaluées selon l’usage réel du produit et les performances de l’emballage, et non choisies uniquement pour créer une gamme visuellement uniforme. Le format de mini-conditionnement peut varier selon le SKU, car un nettoyant, un sérum et une crème présentent des viscosités, des doses et des voies de fuite plausibles différentes.
Après la simulation de distribution, inspectez l’ensemble du coffret pour détecter humidité, transfert d’odeur, décollement d’étiquettes, abrasion de l’encre, taches sur le carton, composants fissurés, pompes déverrouillées et manque de produit. Vérifiez de nouveau la délivrance du produit et l’ouverture après le conditionnement et le déplacement des emballages. Un extérieur sec ne suffit pas si l’emballage ne fonctionne plus correctement.
Analyser les fuites selon le mode de défaillance
Lorsqu’une fuite se produit, conservez les unités défaillantes et comparez-les à des témoins. Consignez le lot de formule, les lots de composants, la ligne de remplissage, les réglages, l’opérateur, le poids de remplissage, le résultat de fermeture, l’historique de conditionnement, l’orientation et le délai avant détection. Les photos sont utiles, mais conservez les preuves physiques lorsque c’est possible.
Utilisez le schéma de défaillance pour orienter l’enquête :
- Plusieurs unités fuient à la même interface : vérifiez l’adéquation des composants, la géométrie d’étanchéité, les réglages de mise en route et les paramètres du procédé avant d’incriminer la manutention.
- La fuite n’apparaît qu’après exposition à la chaleur : examinez la dilatation, le changement de viscosité, les variations dimensionnelles, le maintien de l’étanchéité et les interactions formule-matériau.
- Des unités aléatoires fuient dans un même lot : examinez la variabilité des composants, la contamination, les pièces endommagées, l’irrégularité de la fermeture et l’emplacement de prélèvement sur la ligne.
- Seuls les coffrets expédiés fuient : reproduisez l’orientation, la compression, les vibrations, les chocs et les interactions avec l’emballage secondaire, puis comparez avec des témoins non expédiés.
- L’extérieur est sec mais le poids de remplissage diminue : recherchez l’évaporation, la transmission de vapeur, les microfuites et les contrôles de mesure au lieu de conclure à la conformité.
- Une pompe ou un compte-gouttes fuit après utilisation : intégrez dans l’analyse les gestes d’ouverture, de délivrance du produit, d’essuyage et de reverrouillage par le consommateur ; les essais sur unités inutilisées peuvent ne pas représenter l’usage répété.
Corrigez la cause racine et confirmez la correction avec de nouvelles unités. Ajouter une bande rétractable, serrer davantage tous les bouchons ou ajouter de la mousse peut masquer un symptôme tout en créant des difficultés d’ouverture, des dommages aux composants, des coûts ou des déchets supplémentaires. Documentez pourquoi l’action corrective devrait fonctionner et quels éléments de preuve le confirment.
Approuver l’emballage au format voyage en sept étapes
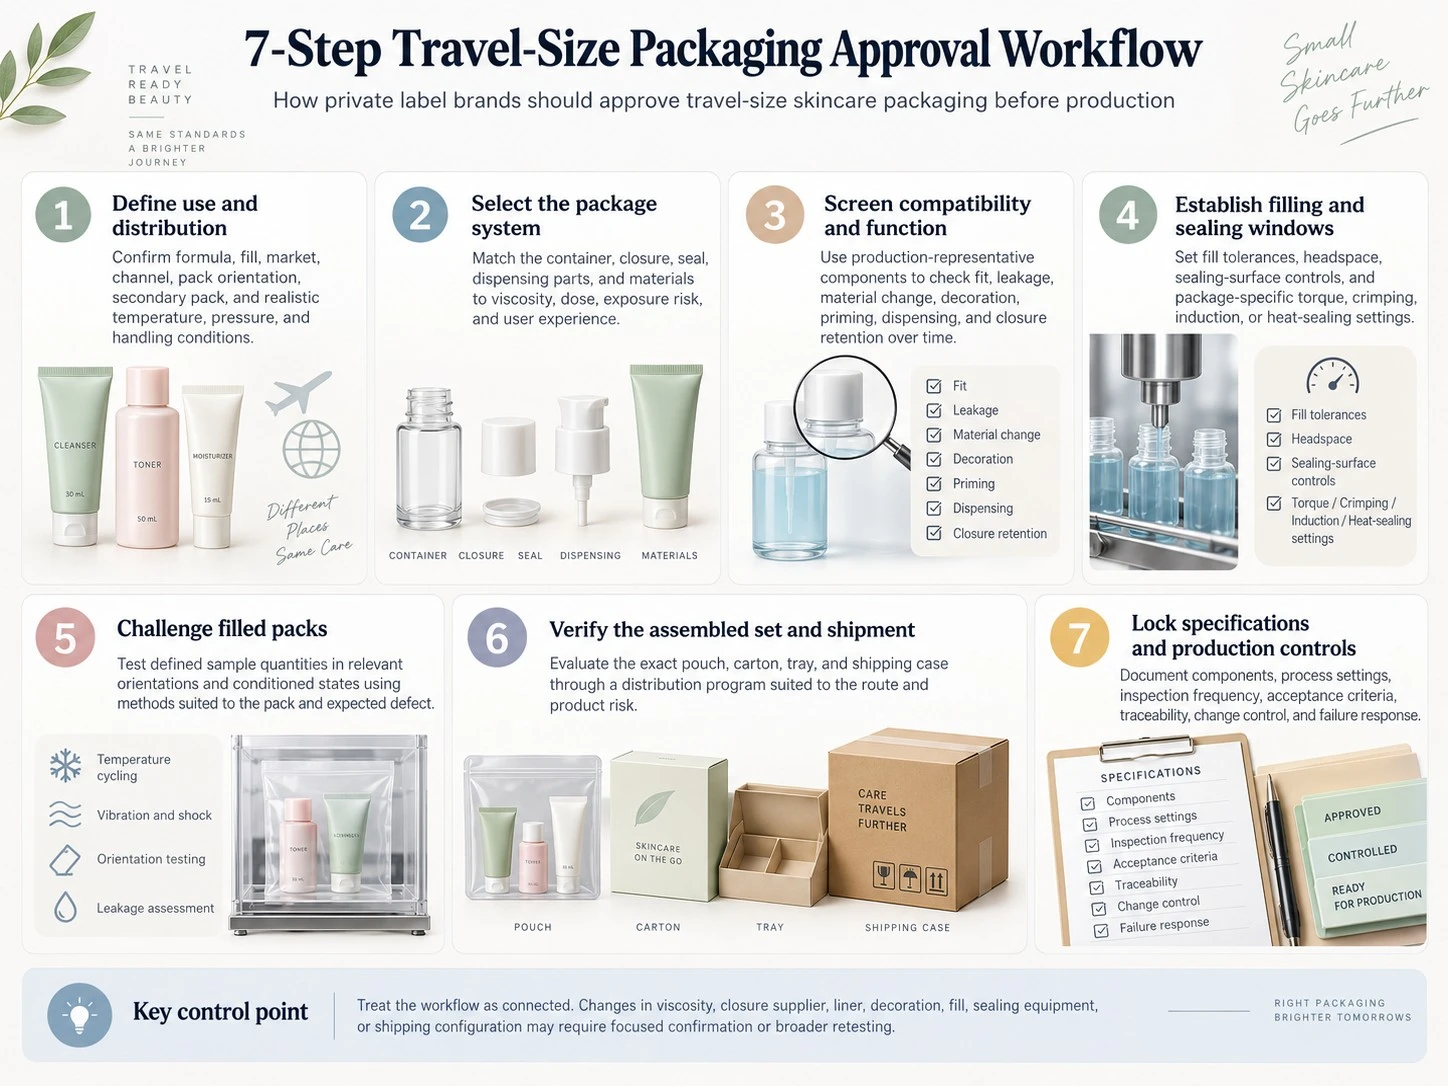
- Définir le profil d’utilisation et de distribution. Précisez la formule, le remplissage, le marché cible, le canal de vente, les orientations prévues, l’emballage secondaire et les conditions plausibles de température, de pression et de manutention.
- Sélectionner le système d’emballage. Adaptez le contenant, la fermeture, le joint, les éléments de distribution et les matériaux à la viscosité du produit, à la dose, au risque d’exposition et à l’expérience utilisateur recherchée.
- Évaluer en amont la compatibilité et le fonctionnement. Utilisez des composants représentatifs de la production pour examiner l’ajustement, les fuites, les modifications des matériaux, la décoration, l’amorçage, la délivrance du produit et le maintien de la fermeture dans le temps.
- Établir les fenêtres de remplissage et d’étanchéité. Définissez les tolérances de remplissage, l’espace de tête, les contrôles des surfaces d’étanchéité et les paramètres propres aux composants pour le couple, le sertissage, le scellage par induction ou le thermoscellage.
- Soumettre les emballages remplis à des conditions contraignantes. Testez un nombre défini d’unités dans les orientations et états conditionnés pertinents, avec des méthodes adaptées à l’emballage et au défaut attendu.
- Vérifier le coffret assemblé et l’expédition. Évaluez la pochette, le carton, le plateau et le colis d’expédition exacts au moyen d’un programme de distribution adapté à l’itinéraire et au risque produit.
- Figer les spécifications et les contrôles de production. Documentez les composants, les réglages du procédé, la fréquence d’inspection, les critères d’acceptation, la traçabilité, la gestion des changements et les mesures à prendre en cas de contrôle non conforme.
Considérez ces étapes comme interdépendantes. Une modification de la viscosité de la formule, du fournisseur de fermeture, de la doublure, de la décoration, du remplissage, de l’équipement de soudure ou de la configuration d’expédition peut remettre en cause des preuves antérieures. Décidez, dans le cadre de la gestion des changements, si une confirmation ciblée ou des essais plus larges sont nécessaires.
Intégrez ces exigences dans la RFQ de soins à marque propre afin que les fournisseurs chiffrent la même configuration et la même répartition des responsabilités. Demandez qui choisit la méthode, fournit les échantillons, réalise les essais, approuve les résultats et prend en charge les actions correctives si la configuration échoue.
Développer avec ZICAIL un coffret de soins au format voyage résistant aux fuites
ZICAIL peut échanger sur l’orientation du développement de formules en marque propre et OEM/ODM, la sélection des emballages au format voyage, les échantillons, la planification de la compatibilité, le remplissage, l’assemblage et les contrôles de production pour des coffrets de soins coordonnés. Une demande efficace doit préciser le marché cible, la formule ou le type de produit, la quantité de remplissage envisagée, le composant préféré, la configuration du coffret, le canal de vente, l’itinéraire d’expédition, les essais requis et l’objectif de lancement.
Regroupez dans un même brief les exigences relatives à la formule, à l’emballage et à la distribution afin d’examiner les dépendances avant de figer les composants et les fichiers graphiques. Demandez la méthode d’étanchéité proposée, les contrôles critiques du procédé, les étapes de préparation des échantillons, les responsabilités en matière d’essais, les critères d’acceptation et l’approche de gestion des changements. Vous disposerez ainsi d’une base plus claire pour comparer les options et approuver un coffret au format voyage pouvant être produit de façon régulière, plutôt que de recourir à une solution de fortune après l’apparition de fuites.


